

ഈ സമയത്ത് താപനില നിയന്ത്രിക്കൽPOY (ഭാഗികമായി ഓറിയന്റഡ് നൂൽ) ഉൽപാദന പ്രക്രിയനൂലിന്റെ ആവശ്യമുള്ള ഗുണനിലവാരവും ഗുണങ്ങളും ഉറപ്പാക്കുന്നതിന് നിർണായകമാണ്. ഉപയോഗിക്കുന്ന ഉപകരണങ്ങളെയും പ്രക്രിയകളെയും ആശ്രയിച്ച് നിർദ്ദിഷ്ട താപനില നിയന്ത്രണ രീതികൾ വ്യത്യാസപ്പെടാം, എന്നാൽ ചില പൊതുവായ മാർഗ്ഗനിർദ്ദേശങ്ങൾ ഇതാ:
അസംസ്കൃത വസ്തുക്കൾ മുൻകൂട്ടി ചൂടാക്കുക: എക്സ്ട്രൂഷൻ പ്രക്രിയയിലേക്ക് കടക്കുന്നതിന് മുമ്പ്, അസംസ്കൃത വസ്തുക്കൾ, സാധാരണയായി പോളിസ്റ്റർ ചിപ്പുകൾ, ഒരു പ്രത്യേക താപനിലയിലേക്ക് ചൂടാക്കണം. ഇത് സാധാരണയായി ഒരു ഹോപ്പറിലോ പ്രീഹീറ്റിംഗ് ചേമ്പറിലോ ആണ് ചെയ്യുന്നത്. ഉചിതമായ പ്രീഹീറ്റിംഗ് താപനിലയ്ക്കായി നിർമ്മാതാവിന്റെ ശുപാർശകൾ പാലിക്കുക.
എക്സ്ട്രൂഷൻ പ്രക്രിയ: എക്സ്ട്രൂഷൻ പ്രക്രിയയിൽ പ്രീഹീറ്റ് ചെയ്ത പോളിസ്റ്റർ ചിപ്പുകൾ ഉരുക്കി സ്പിന്നറെറ്റുകളിലൂടെ എക്സ്ട്രൂഡ് ചെയ്ത് ഫിലമെന്റുകൾ രൂപപ്പെടുത്തുന്നു. എക്സ്ട്രൂഷൻ സമയത്ത് താപനില നിയന്ത്രിക്കുന്നതിന്, ഇനിപ്പറയുന്നവ പരിഗണിക്കുക:
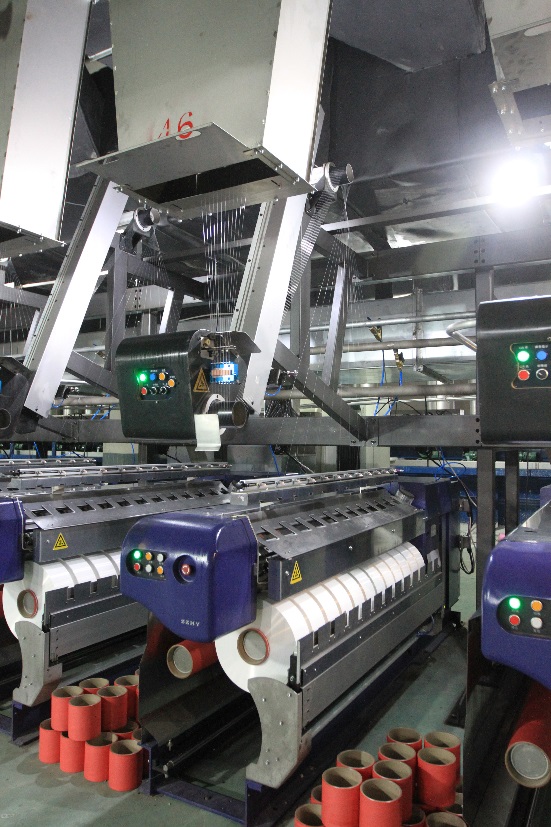
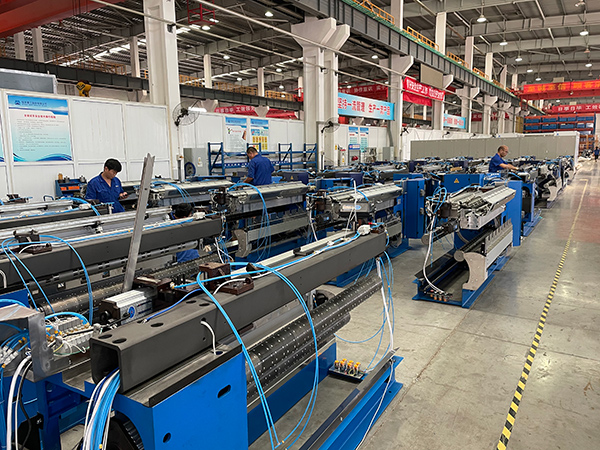
a.ബാരൽ താപനില:എക്സ്ട്രൂഡർ ബാരലിന് ഒന്നിലധികം തപീകരണ മേഖലകളുണ്ട്, ഓരോന്നിനും അതിന്റേതായ താപനില നിയന്ത്രണമുണ്ട്. പ്രോസസ്സ് ചെയ്യുന്ന പോളിസ്റ്റർ ചിപ്പുകളുടെ പ്രത്യേക ആവശ്യകതകളെ അടിസ്ഥാനമാക്കി ഈ മേഖലകളുടെ താപനില ക്രമീകരണങ്ങൾ ക്രമീകരിക്കുക. സാധാരണയായി, ഫീഡ് സോണിൽ നിന്ന് മീറ്ററിംഗ് സോണിലേക്ക് താപനില ക്രമേണ വർദ്ധിക്കുന്നു.
b. സ്പിന്നറെറ്റ് താപനില:ഉരുകിയ പോളിസ്റ്റർ പുറത്തെടുക്കുന്ന ചെറിയ ദ്വാരങ്ങൾ ഉൾക്കൊള്ളുന്ന സ്പിന്നറെറ്റ് ഒരു പ്രത്യേക താപനിലയിൽ നിലനിർത്തണം. ആവശ്യമുള്ള ഫിലമെന്റ് വ്യാസവും ഗുണങ്ങളും കൈവരിക്കുന്നതിന് ഈ താപനില നിർണായകമാണ്. ശുപാർശ ചെയ്യുന്ന സ്പിന്നറെറ്റ് താപനിലയ്ക്കായി ഉപകരണ നിർമ്മാതാവിന്റെ മാർഗ്ഗനിർദ്ദേശങ്ങൾ പരിശോധിക്കുക.
ശമിപ്പിക്കൽ:പുറത്തെടുത്തതിനുശേഷം, ഫിലമെന്റുകൾ കെടുത്തി ഉറപ്പിക്കുന്നു. ഈ പ്രക്രിയയിൽ സാധാരണയായി ഫിലമെന്റുകൾ വായു അല്ലെങ്കിൽ വെള്ളം പോലുള്ള ഒരു തണുപ്പിക്കൽ മാധ്യമത്തിലൂടെ കടത്തിവിടുന്നു. ശരിയായ ഖരീകരണം ഉറപ്പാക്കുന്നതിനും ഫിലമെന്റ് ഒട്ടിപ്പിടിക്കൽ അല്ലെങ്കിൽ രൂപഭേദം പോലുള്ള അഭികാമ്യമല്ലാത്ത ഫലങ്ങൾ തടയുന്നതിനും കെടുത്തുന്ന മാധ്യമത്തിന്റെ താപനില ശ്രദ്ധാപൂർവ്വം നിയന്ത്രിക്കണം.
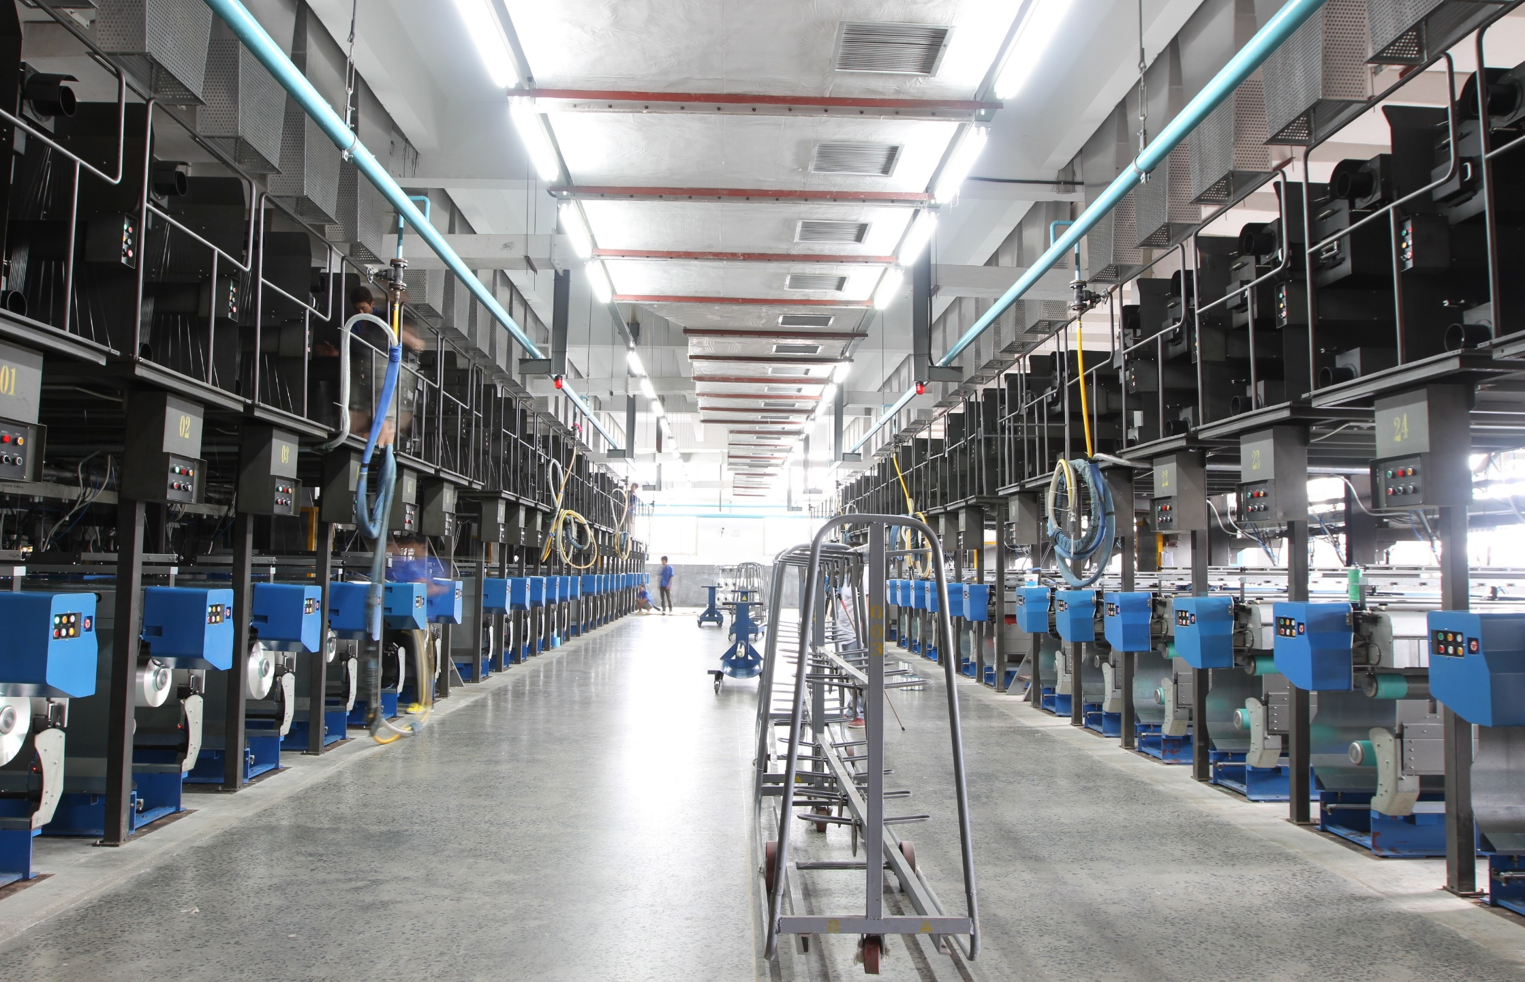
വരയ്ക്കൽ/വലിച്ചുനീട്ടൽ: പോളിമർ ശൃംഖലകളെ ഓറിയന്റുചെയ്യുന്നതിലും നൂലിന് ആവശ്യമുള്ള ഗുണങ്ങൾ നൽകുന്നതിലും ഫിലമെന്റുകൾ വരയ്ക്കുകയോ വലിച്ചുനീട്ടുകയോ ചെയ്യുന്നത് ഒരു പ്രധാന ഘട്ടമാണ്. ഈ പ്രക്രിയയിൽ, ആവശ്യമുള്ള ഓറിയന്റേഷൻ നേടുന്നതിന് താപനില നിയന്ത്രിക്കേണ്ടതുണ്ട്. ഉയർന്ന താപനില മികച്ച രീതിയിൽ വലിച്ചുനീട്ടാൻ സഹായിക്കുന്നു, പക്ഷേ അമിതമായ താപനില ഫിലമെന്റുകൾ നശിക്കാൻ കാരണമാകും. ഡ്രോയിംഗ് താപനില പ്രോസസ്സ് ചെയ്യുന്ന നിർദ്ദിഷ്ട പോളിമറിനെയും അതിന്റെ ഗുണങ്ങളെയും ആശ്രയിച്ചിരിക്കുന്നു. ഒപ്റ്റിമൽ ഡ്രോയിംഗ് താപനില നിർണ്ണയിക്കാൻ നിർമ്മാതാവിന്റെ ശുപാർശകൾ പാലിക്കുക അല്ലെങ്കിൽ പരീക്ഷണങ്ങൾ നടത്തുക.
അനിയലിംഗ്:വലിച്ചുനീട്ടുന്ന നൂലിൽ ആന്തരിക സമ്മർദ്ദങ്ങൾ ഒഴിവാക്കാനും അതിന്റെ സ്ഥിരത മെച്ചപ്പെടുത്താനും നടത്തുന്ന ഒരു താപ ചികിത്സ പ്രക്രിയയാണ് അനീലിംഗ്. നൂലിന്റെ പ്രത്യേക ആവശ്യകതകളെ ആശ്രയിച്ച് അനീലിംഗിന്റെ താപനിലയും ദൈർഘ്യവും വ്യത്യാസപ്പെടാം. നിർമ്മാതാവ് നൽകുന്ന ശുപാർശ ചെയ്യുന്ന അനീലിംഗ് പാരാമീറ്ററുകൾ പാലിക്കുക അല്ലെങ്കിൽ ഒപ്റ്റിമൽ അവസ്ഥകൾ നിർണ്ണയിക്കാൻ പരീക്ഷണങ്ങൾ നടത്തുക.
വിൻഡിംഗ്: വൈൻഡിംഗ് സമയത്ത്, നൂലിന്റെ ആകൃതിയും ഗുണങ്ങളും നിലനിർത്തുന്നതിനായി അത് കൂടുതൽ തണുപ്പിക്കുന്നു. വൈൻഡിംഗ് പ്രക്രിയയിൽ നൂൽ ഒരു കൂളിംഗ് ചേമ്പറിലൂടെ കടത്തിവിടുകയോ തണുത്ത വായു അല്ലെങ്കിൽ വാട്ടർ ജെറ്റുകൾ ഉപയോഗിക്കുകയോ ചെയ്തേക്കാം. ചൂടുമായി ബന്ധപ്പെട്ട പ്രശ്നങ്ങളോ നൂലിന്റെ രൂപഭേദങ്ങളോ തടയുന്നതിന് ഈ ഘട്ടത്തിൽ താപനില നിയന്ത്രിക്കുക.
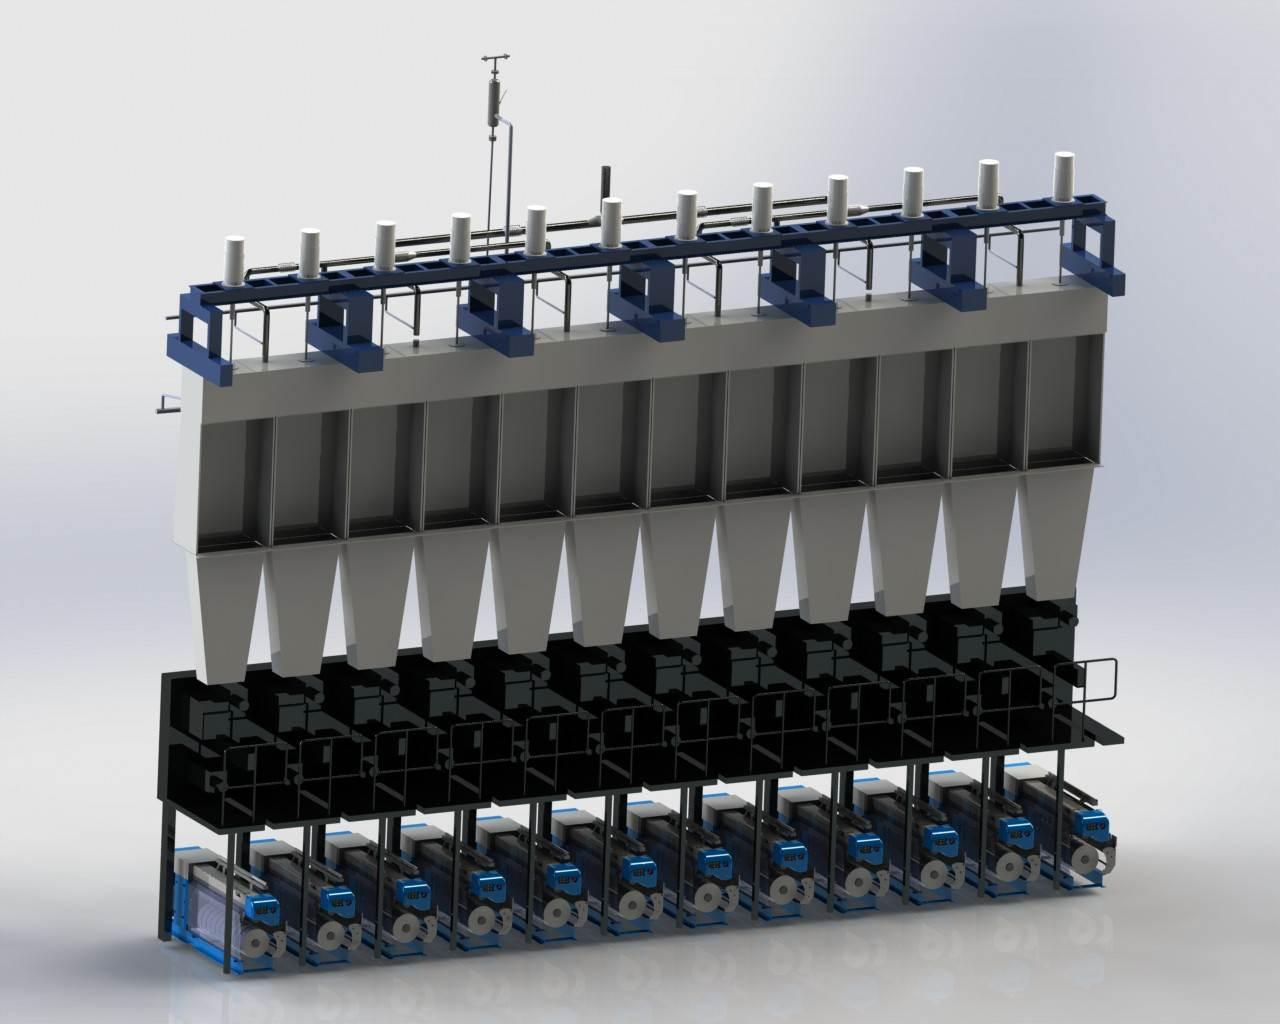
നിങ്ങളുടെ POY പ്രൊഡക്ഷൻ ലൈനിൽ ഉപയോഗിക്കുന്ന ഉപകരണങ്ങളെയും പ്രക്രിയകളെയും ആശ്രയിച്ച് നിർദ്ദിഷ്ട താപനില നിയന്ത്രണ പാരാമീറ്ററുകൾ വ്യത്യാസപ്പെടാം എന്നത് ഓർമ്മിക്കുക. ഉപകരണ നിർമ്മാതാവിന്റെ മാർഗ്ഗനിർദ്ദേശങ്ങൾ പരിശോധിക്കുക, പരീക്ഷണങ്ങൾ നടത്തുക, ആവശ്യമുള്ള നൂലിന്റെ ഗുണങ്ങളും ഗുണനിലവാര ആവശ്യകതകളും അടിസ്ഥാനമാക്കി താപനില ക്രമീകരണങ്ങൾ ഒപ്റ്റിമൈസ് ചെയ്യുക എന്നിവ നിർണായകമാണ്.
പോസ്റ്റ് സമയം: മെയ്-29-2023